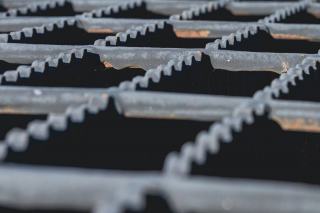
Un caillebotis pressé est un panneau de barres porteuses plates, entaillées sur leur chant, dans lesquelles des barres de répartition sont enfoncées à froid par une presse de forte puissance. L'assemblage tient par serrage mécanique, sans aucune soudure aux croisements.
Principe de l'assemblage à froid
La fabrication part de plats d'acier refendus à la hauteur voulue. Les barres porteuses reçoivent, sur leur chant supérieur, une série d'encoches régulières dont le pas fixe l'une des deux dimensions de la maille. Les barres de répartition, que les catalogues appellent aussi entretoises, sont des plats plus minces, de même hauteur ou un peu moins hautes, qui viennent se loger dans ces encoches. La presse les enfonce d'un seul mouvement sur toute la largeur du panneau : le métal se déforme localement et bloque chaque croisement.
Cette liaison par emboîtement forcé donne un panneau dont les deux familles de barres affleurent au même niveau. La face supérieure reste plane, sans surépaisseur aux nœuds, ce qui distingue au premier coup d'œil le pressé de l'électroforgé, où la barre transversale se devine au-dessus des porteuses. Une fois la grille formée, elle est découpée au format puis cerclée d'un plat de rive soudé, qui ferme les extrémités des barres et raidit le bord. Le pressage est l'un des procédés présentés dans la rubrique procédés de fabrication des caillebotis.
Le procédé s'applique à l'acier au carbone, à l'inox et à l'aluminium. Pour l'acier, la protection habituelle est une galvanisation à chaud réalisée sur le panneau terminé, afin que le zinc couvre aussi les coupes et les soudures de rive. Le déroulement du bain et les épaisseurs de zinc exigées figurent dans la fiche consacrée au caillebotis en acier galvanisé à chaud.
Paramètres qui définissent un panneau pressé
Une désignation complète réunit cinq informations. Chacune agit sur la résistance, sur la masse ou sur l'emploi possible du plancher.
| Paramètre | Ce qu'il désigne | Effet principal |
|---|---|---|
| Section des barres porteuses | Hauteur x épaisseur du plat, en millimètres | Fixe l'essentiel de la résistance et de la rigidité dans le sens porteur |
| Entraxe des porteuses | Distance d'axe en axe entre deux barres porteuses voisines | Plus il est faible, plus le panneau compte de barres au mètre, plus il porte et plus il pèse |
| Entraxe des entretoises | Pas des encoches, donc écart entre barres de répartition | Agit sur la reprise des charges ponctuelles, la finesse de la maille et le passage des petits objets |
| Sens porteur | Direction des barres porteuses par rapport aux appuis | Les porteuses doivent franchir la portée, d'un appui à l'autre |
| Finition | Brut, galvanisé, inox décapé, aluminium, thermolaqué | Détermine la tenue à la corrosion et l'aspect |
La maille s'exprime par les deux entraxes, celui des porteuses en premier dans la plupart des catalogues. Cet ordre n'ayant rien d'universel, la fiche du fabricant fait foi : un panneau mal lu, posé à quatre-vingt-dix degrés, perd la plus grande part de sa capacité. La logique des entraxes et leurs conséquences sont détaillées dans la page sur les mailles de caillebotis et leurs entraxes.
Mailles serrées et surface plane : les atouts de la presse
Le pressage laisse une grande liberté sur le pas des entretoises. Les encoches étant découpées à l'outil, rien n'empêche de les rapprocher fortement : le caillebotis pressé descend à des mailles très fines dans le sens des entretoises, de l'ordre du centimètre selon l'outillage, là où le soudage par résistance impose en général des écarts plus larges. Une maille fine retient les talons, les petites pièces et les outils, et rapproche le plancher d'une surface continue sans le priver de son ajourement.
L'aspect joue aussi en sa faveur. Les croisements nets, sans bourrelet de soudure, et la planéité générale font du pressé le procédé habituel des ouvrages visibles : sols de halls, coursives extérieures de bâtiments, habillages de façade, marches d'escaliers de secours, couvertures de sauts-de-loup. Certains catalogues proposent aussi des variantes à entretoises très rapprochées, qui donnent un effet de lames parallèles apprécié en architecture.
Pour les sols exposés aux huiles, à l'eau ou au givre, les barres peuvent recevoir une denture sur le chant. Ce traitement, qui améliore l'adhérence au prix d'un contact plus agressif, fait l'objet de la fiche sur le caillebotis cranté à barres dentelées.
Emplois courants et limites de la liaison sertie
Le pressé convient aux circulations piétonnes, aux plateformes d'entretien et aux planchers soumis à des charges réparties modérées. Il se retient volontiers quand le cahier des charges impose une maille fine, pour limiter la chute d'objets ou respecter une largeur de fente sur un cheminement accessible.
- Façades, brise-vue et faux plafonds, où la régularité visuelle prime.
- Passerelles et coursives piétonnes, intérieures ou extérieures.
- Marches d'escalier avec nez antidérapant et platines latérales.
- Couvertures de caniveaux et de regards en zone strictement piétonne.
Ses limites tiennent à la nature même de la liaison. Le serrage mécanique se comporte bien sous charge statique répartie, mais les charges roulantes lourdes, les chocs répétés et les vibrations sollicitent davantage les croisements. Pour les sols industriels lourds, l'électroforgé reste souvent préféré ; la confrontation critère par critère se trouve dans la fiche caillebotis pressé ou électroforgé. Une découpe importante dans un panneau pressé impose par ailleurs un renfort soudé, faute de quoi les barres sectionnées perdent leur maintien.
Aucune capacité ne se déduit de la seule désignation. La charge admissible dépend de la portée libre, du sens de pose, de la section des porteuses et du critère de flèche retenu ; seul le tableau de charges établi par le fabricant pour le panneau considéré permet de la vérifier, et il ne s'extrapole pas au-delà des portées qu'il couvre.
À retenir
- Entretoises enfoncées à froid dans des porteuses entaillées, sans soudure aux nœuds.
- Surface plane, mailles fines possibles, aspect soigné.
- Charges roulantes lourdes et chocs : vérifier auprès du fabricant ou retenir un autre procédé.
Trois questions sur le caillebotis pressé
- Un caillebotis pressé peut-il être galvanisé après fabrication ?
- Oui, c'est même la règle pour l'acier. Le panneau terminé, rive soudée comprise, est plongé dans le zinc fondu, ce qui protège aussi le fond des encoches. Les panneaux de faible section peuvent se déformer légèrement au bain, ce que les fabricants anticipent par le choix des épaisseurs.
- Pourquoi la rive est-elle soudée alors que la grille ne l'est pas ?
- Le plat de rive ferme les extrémités des barres porteuses et leur donne un appui commun. Sans lui, les bords seraient coupants et les dernières entretoises pourraient se déboîter sous des sollicitations répétées. Il sert aussi de surface d'appui sur la cornière ou la poutre.
- Peut-on recouper un panneau pressé sur le chantier ?
- Une coupe reste possible, mais elle ouvre les extrémités des barres et entame la galvanisation. Il faut alors souder un nouveau plat de rive puis retoucher la protection avec un produit adapté. La découpe en atelier, avant le bain de zinc, demeure la voie la plus sûre.
Sources : principes de fabrication décrits dans les documentations techniques des fabricants de caillebotis ; norme EN ISO 1461 pour la galvanisation à chaud des articles finis en fer et en acier.