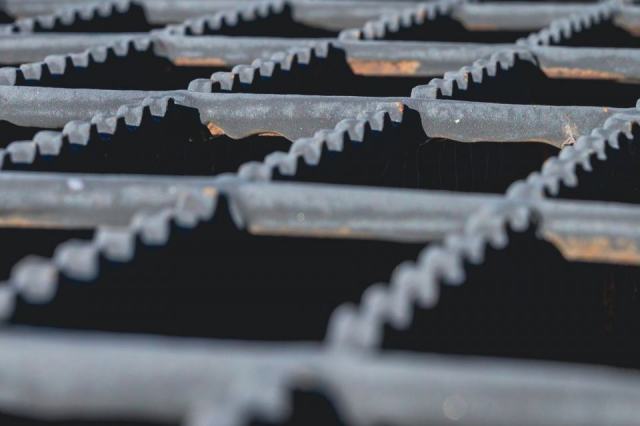
Un caillebotis cranté, dit aussi dentelé, porte une denture régulière sur le chant supérieur de ses barres porteuses, et souvent de ses barres de répartition. Ces dents accrochent la semelle là où un chant lisse glisserait : huile, eau, boue, givre ou dépôts alimentaires.
Forme de la denture et mode d'obtention
La denture est découpée ou poinçonnée sur le plat avant l'assemblage du panneau. Le profil le plus courant alterne des creux arrondis ou trapézoïdaux et des pointes légèrement émoussées, à pas régulier. Sur un panneau pressé, les entretoises peuvent recevoir le même profil ; sur un électroforgé, la tige torsadée apporte déjà son propre relief, et la denture se limite généralement aux porteuses.
Le crantage n'est donc pas un procédé de fabrication autonome mais une option applicable aux deux grandes familles. Il se combine avec toutes les finitions habituelles ; en galvanisé, le zinc arrondit un peu les arêtes sans supprimer l'effet. Les procédés de base auxquels il s'ajoute sont décrits dans la rubrique procédés de fabrication et dans la fiche sur le caillebotis pressé.
Gain d'adhérence selon le milieu
Sur une barre lisse, un film d'huile ou d'eau réduit fortement le frottement entre la semelle et le métal. Les dents interrompent ce film, concentrent l'appui sur de petites surfaces et créent un effet de butée mécanique contre le glissement. L'intérêt varie avec les conditions d'exploitation.
| Milieu | Intérêt du crantage | Point de vigilance |
|---|---|---|
| Atelier mécanique, huiles de coupe | Élevé, le film gras est rompu par les dents | Encrassement des creux, nettoyage régulier |
| Agroalimentaire, sols lavés à grande eau | Élevé, surtout en présence de graisses | Rétention de résidus, inox souvent requis |
| Extérieur exposé au gel | Bon contre la pellicule de givre | Neige tassée qui comble la maille |
| Rampe ou plancher incliné | Bon, la composante de glissement augmente avec la pente | Sens des barres par rapport à la descente |
| Local sec et propre | Faible, la barre lisse suffit généralement | Contact plus agressif sans bénéfice réel |
La glissance se qualifie par des essais normalisés, notamment la méthode du plan incliné qui classe les surfaces de R9 à R13. Le classement d'un panneau cranté dépend de son profil et de sa maille ; il se lit sur le procès-verbal d'essai fourni par le fabricant. Les classes, les méthodes et leur domaine d'application sont présentés dans la fiche sur le caillebotis antidérapant et les classes R.
Effet des dents sur la section utile
Une denture retire de la matière au sommet de la barre, c'est-à-dire précisément dans la fibre la plus sollicitée en flexion. La hauteur qui travaille réellement est donc inférieure à la hauteur nominale de la barre. Selon le profil, l'écart reste modeste, mais il n'est pas nul.
Les fabricants en tiennent compte de deux façons : soit par un tableau de charges propre aux panneaux crantés, soit par une indication de hauteur utile à substituer à la hauteur nominale dans le tableau des panneaux lisses. Dans un dimensionnement, il ne faut pas reprendre la capacité d'un panneau lisse de même désignation. Le principe général de la vérification, portée libre, sens porteur et critère de flèche, figure dans la fiche charge et portée.
Sens de pose et circulation
Les dents sont portées par les porteuses, qui suivent la portée entre appuis. Sur une passerelle, cela signifie le plus souvent des barres parallèles à la marche, et donc une denture que la semelle aborde par le chant. Sur une rampe, l'accrochage est meilleur quand la semelle franchit les barres perpendiculairement ; les entretoises crantées prennent alors le relais si la structure impose des porteuses dans le sens de la pente.
Le sens de pose ne se choisit donc pas sur le seul critère de l'adhérence : il découle d'abord du sens porteur, fixé par la structure. Lorsque les deux exigences se contredisent, la solution passe par des entretoises crantées, une maille plus serrée ou un panneau à denture dans les deux directions.
Entretien des panneaux dentelés
Les creux de la denture retiennent les dépôts. Une surface crantée encrassée perd une partie de son avantage, la graisse ou la boue comblant les creux et reformant une surface continue. Le nettoyage se fait à la brosse dure ou au nettoyeur haute pression, avec un détergent adapté au dépôt. En milieu alimentaire, les protocoles de lavage doivent atteindre le fond des dents, ce qui oriente vers des profils ouverts et une matière inox. Les contraintes propres aux sites lavés en permanence sont reprises dans la fiche sur les milieux humides et stations d'épuration.
Inconvénients et situations où l'éviter
Le cranté n'est pas une amélioration universelle. Ses défauts tiennent à l'agressivité même qui fait son efficacité :
- contact douloureux pour une marche pieds nus ou un appui des genoux lors d'une intervention au sol ;
- usure accélérée des semelles souples et des gants lors des manipulations ;
- bruit et vibrations au passage de roues pleines, petites roues de chariots qui accrochent les dents ;
- arêtes vives après découpe ou après usure de la galvanisation ;
- encrassement plus rapide dans les ambiances poussiéreuses.
Pour une zone de roulage, un local sec ou une circulation où l'on s'agenouille, une barre lisse à maille adaptée reste souvent préférable. Pour un sol gras ou humide circulé à pied, le crantage justifie au contraire sa légère perte de capacité.
Crantage, maille et finition : les combinaisons courantes
La denture s'associe à toutes les mailles du catalogue, mais son effet se lit différemment selon l'écartement des barres. Sur une maille serrée, les dents rapprochées forment presque une râpe continue, très efficace contre le glissement et plus dure au contact. Sur une maille large, la semelle ne rencontre que quelques chants, et les entretoises crantées deviennent alors déterminantes. En inox, le crantage se pratique de la même façon qu'en acier ; en aluminium, plus tendre, les dents s'émoussent plus vite sous un trafic intense. Une finition thermolaquée sur des barres crantées s'use d'abord à la pointe des dents, où le métal réapparaît, ce qui oriente vers une galvanisation seule dans les zones les plus circulées.
Sources : documentations techniques des fabricants de caillebotis ; méthode d'essai de glissance au plan incliné décrite par la DIN 51130.