Dans un caillebotis électroforgé, chaque croisement est une soudure : la barre transversale, ronde ou torsadée, est enfoncée dans le chant des barres porteuses et fondue avec elles par un courant intense appliqué sous pression. Le panneau forme ainsi un seul bloc métallique.
Constitution d'un panneau électroforgé
Quatre éléments se retrouvent sur tous les panneaux issus de ce procédé, quel que soit le fabricant. Leur rôle mécanique diffère nettement.
| Élément | Forme | Rôle |
|---|---|---|
| Barre porteuse | Plat d'acier posé sur chant, de hauteur et d'épaisseur choisies selon la portée | Reprend la charge et la transmet aux appuis |
| Barre transversale | Rond lisse ou carré torsadé de faible section | Maintient l'écartement des porteuses, distribue les charges concentrées, participe à l'adhérence |
| Plat de rive | Plat soudé en bout des porteuses, sur le pourtour | Ferme le panneau, forme l'appui, raidit les bords |
| Renfort de découpe | Plat soudé autour d'une ouverture ou d'une encoche | Reprend les barres interrompues par la découpe |
Les porteuses sont des plats laminés de même nature que ceux d'un panneau pressé ; seule change la manière de les relier. Les transversales, en revanche, n'ont rien de commun avec les entretoises plates du pressage. Leur faible section suffit parce qu'elles ne portent pas la charge principale : elles la répartissent entre plusieurs porteuses voisines et empêchent celles-ci de se coucher. La famille complète des procédés figure dans la rubrique procédés de fabrication.
Soudage par résistance sous pression
Le terme électroforgé décrit fidèlement le procédé, parfois appelé électrosoudage par fusion sous pression. Les barres porteuses sont alignées dans un gabarit à l'entraxe voulu, chant vers le haut. Une barre transversale est posée en travers, puis une électrode descend sur elle. Un courant de très forte intensité traverse les zones de contact pendant une fraction de seconde : par effet Joule, le métal y atteint l'état pâteux pendant que l'effort de la machine enfonce la tige dans le chant des porteuses.
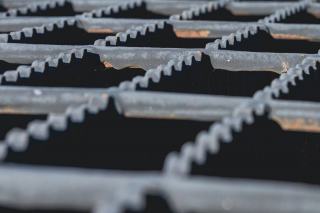
Au refroidissement, la liaison est métallurgique et continue, sans métal d'apport ni flux. La machine avance alors d'un pas et soude la rangée suivante ; ce pas d'avance donne l'entraxe des transversales, donc la seconde dimension de la maille. Le résultat se reconnaît aisément : la tige reste généralement en léger relief au-dessus des porteuses, et chaque nœud porte la trace de l'écrasement.
La tige torsadée, fréquente en Europe, présente des arêtes en hélice qui offrent de petites aspérités sous le pied. Le rond lisse donne un aspect plus régulier. Le choix relève du catalogue et de l'usage ; il ne change pas le principe de la liaison.
Tenue aux charges concentrées, aux chocs et aux vibrations
Un nœud soudé ne peut ni glisser ni se déboîter. Le panneau travaille donc comme une plaque ajourée cohérente : une roue, un pied d'échafaudage ou une caisse posée entre deux transversales voit son effort partagé entre plusieurs porteuses par l'intermédiaire des tiges soudées. Cette continuité explique la réputation de l'électroforgé sur les sols où circulent des transpalettes, où tombent des pièces lourdes et où les machines transmettent des vibrations permanentes.
Robustesse ne veut pas dire capacité illimitée. La charge admissible d'un panneau électroforgé se lit, comme pour tout caillebotis, dans le tableau de charges du fabricant, pour une section de porteuse, un entraxe et une portée donnés, avec un critère de flèche précisé. Le principe de ces tableaux et la façon de les exploiter sans les extrapoler sont exposés dans la fiche charge et portée d'un caillebotis. Pour la circulation de véhicules, la fiche sur le caillebotis carrossable détaille la charge à la roue et les classes de l'EN 124.
Mailles, sections et finitions proposées
Le pas des transversales est généralement plus large qu'en pressé, de l'ordre de plusieurs centimètres, car chaque rangée correspond à un cycle de soudage et la tige ne se prête pas à un serrage très fin. L'entraxe des porteuses, lui, couvre une gamme comparable à celle du pressage. Les offres se distinguent surtout par :
- la hauteur et l'épaisseur des porteuses, qui suivent la portée et la charge visées ;
- la nature de la transversale, ronde ou torsadée, et son diamètre ;
- la présence d'une denture sur le chant des porteuses pour les milieux glissants ;
- la matière : acier au carbone le plus souvent, inox pour les milieux agressifs ;
- la finition, brute ou galvanisée à chaud après fabrication.
La galvanisation à chaud du panneau terminé reste la finition dominante en acier, car le zinc pénètre aux nœuds et recouvre la rive. Les épaisseurs de revêtement en jeu, fixées par l'EN ISO 1461, sont reprises dans la fiche sur le caillebotis galvanisé à chaud.
Domaines d'emploi en industrie lourde
L'électroforgé équipe les ouvrages où la sollicitation est sévère et où l'aspect passe au second plan. Les prescripteurs le retiennent couramment pour :
- les planchers et passerelles de sidérurgie, de cimenterie, de centrales et de sites pétrochimiques ;
- les plateformes de convoyeurs, de broyeurs et d'équipements vibrants ;
- les quais, pontons techniques et ouvrages portuaires, en galvanisé ;
- les couvertures de caniveaux et de fosses soumises à un trafic de chariots ;
- les marches d'escaliers industriels à fort passage.
Aspect, découpe et points de vigilance
L'aspect reste plus brut que celui du pressé : nœuds visibles, tige en relief, maille plus ouverte. Pour une façade ou un hall, ce rendu peut être recherché ou au contraire écarté ; le choix se fait à l'échantillon. La comparaison complète des deux procédés, critère par critère, se trouve dans la fiche consacrée au caillebotis pressé et dans le comparatif dédié.
Toute découpe interrompt des porteuses. Le fabricant soude alors un plat de renfort sur le bord de l'ouverture, avant galvanisation si possible, pour que les barres coupées retrouvent un appui. Une découpe faite après le bain impose une retouche de la protection sur la coupe et sur le cordon. Sur les ouvrages soumis à des vibrations continues, une inspection périodique des nœuds et des fixations fait partie de la maintenance courante : une soudure fissurée se repère à l'œil, souvent par une trace de rouille au croisement.
Sources : description du soudage par résistance dans les documentations techniques des fabricants ; norme EN 124 pour les dispositifs de couronnement ; norme EN ISO 1461 pour la galvanisation à chaud.