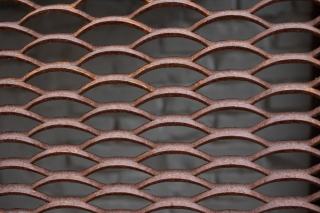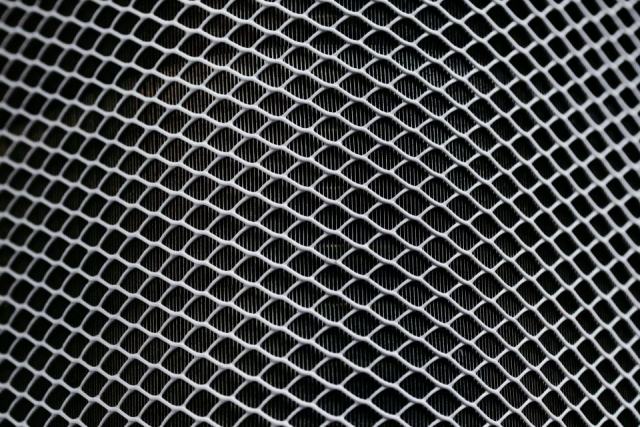
Le métal déployé est une tôle pleine incisée en quinconce puis étirée dans la même opération, ce qui ouvre des mailles en losange sans retirer un gramme de matière. Le produit obtenu est plus léger au mètre carré que la tôle d'origine et reste d'un seul tenant.
Incision et étirage en une seule opération
La machine à déployer reçoit une tôle ou une bobine et la fait avancer par pas sous un couteau à dents. À chaque descente, le couteau incise une rangée de fentes courtes et, dans le même mouvement, repousse la bande découpée vers le bas : les fentes s'ouvrent et forment une rangée de losanges. La tôle avance d'une largeur de brin, le couteau se décale d'une demi-maille, et le cycle reprend. Le quinconce des incisions garantit que chaque losange reste relié à ses voisins.
Aucune chute n'est produite, contrairement à la tôle perforée dont les pastilles poinçonnées partent au rebut. La surface obtenue dépasse donc nettement celle de la tôle d'entrée, et la masse au mètre carré baisse dans la même proportion. Ce rendement matière explique l'emploi du déployé pour les grandes surfaces légères. Les autres procédés, pressage et électroforgeage notamment, sont présentés dans la rubrique procédés de fabrication des caillebotis.
Brins, nœuds et géométrie du losange
Le vocabulaire du déployé est précis. Le brin est la bande de métal qui forme chaque côté du losange ; sa largeur correspond à l'avance de la tôle à chaque cycle. Le nœud est la zone où deux brins se rejoignent, d'épaisseur double puisqu'il réunit deux bandes. La maille se décrit par ses deux diagonales, la grande et la petite, mesurées d'axe en axe des nœuds.
Au sortir de la machine, les brins ne sont pas dans le plan de la tôle : ils sont inclinés, ce qui donne au produit son relief caractéristique et une épaisseur apparente supérieure à celle de la tôle d'origine. Cette inclinaison crée aussi un effet de persienne, la vue à travers la maille changeant selon l'angle d'observation. La manière de lire les cotes d'une référence est détaillée dans la fiche sur les dimensions de maille du métal déployé.
Déployé standard et déployé aplati
Deux présentations coexistent dans les catalogues. Le déployé standard, dit aussi en relief, est livré tel qu'il sort de l'étirage. Le déployé aplati passe ensuite entre des cylindres de laminage qui couchent les brins dans le plan.
| Caractéristique | Déployé standard (en relief) | Déployé aplati (laminé) |
|---|---|---|
| Surface | Brins inclinés, relief marqué | Surface plane et lisse |
| Épaisseur | Apparente supérieure à la tôle d'origine | Réduite par le laminage, proche ou inférieure à celle de la tôle |
| Maille | Cotes de sortie de machine | Légèrement modifiée par le passage aux cylindres |
| Rigidité | Plus élevée grâce au relief | Plus faible à masse égale |
| Adhérence | Arêtes vives, accrochage net | Faible, surface lisse |
| Emplois typiques | Marchepieds, passerelles légères, grilles de protection | Habillages, cloisons, tamisage, éléments à peindre |
Le laminage modifie l'épaisseur et les cotes de maille ; la fiche du produit aplati les indique séparément, et il ne faut pas reprendre celles du standard dont il dérive.
Matériaux et épaisseurs proposés
Le procédé s'applique à presque tous les métaux en feuille capables de supporter l'étirage sans se rompre. Les catalogues proposent couramment :
- l'acier au carbone brut, à galvaniser ou à peindre après fabrication ;
- l'acier prélaqué ou pré-galvanisé, dont les tranches d'incision restent nues ;
- l'inox austénitique, pour les ambiances humides ou alimentaires ;
- l'aluminium, léger et facile à anodiser ou à thermolaquer ;
- le cuivre et ses alliages, réservés à des usages décoratifs.
Les épaisseurs vont de la feuille mince, destinée au tamisage ou à l'armature d'enduits, jusqu'aux tôles fortes déployées en mailles larges pour des sols de service. L'épaisseur et la largeur de brin agissent ensemble sur la rigidité ; aucune des deux ne suffit à juger seule.
La mise en œuvre suit la même logique. Une feuille de déployé se fixe sur une ossature par vis, rivets ou soudure en des points répartis sur les nœuds, jamais sur un brin isolé qui se déchirerait. Pour un plancher, la rive est souvent reprise par un cadre en cornière ou en plat, qui supprime les extrémités de brins coupantes et raidit le bord. Les rives laissées brutes conviennent aux ouvrages hors de portée de main.
Applications du déployé en industrie et en architecture
En plancher, le déployé lourd en relief sert de surface de marche sur les passerelles de service, les plateformes de véhicules et les marchepieds, où son accrochage est apprécié. Il ne remplace pas un caillebotis à barres porteuses pour franchir une portée importante : sa hauteur utile étant faible, il travaille sur des appuis rapprochés ou sur une ossature secondaire. Les situations où une tôle pleine, perforée ou un caillebotis sont préférables sont comparées dans la fiche tôle larmée ou caillebotis.
En protection, il forme des grilles de machines, des clôtures de zones techniques, des protecteurs de fenêtres et des parois de cages de rangement. En architecture, il habille des façades, des brise-soleil, des garde-corps de remplissage et des plafonds, où l'effet de persienne filtre la lumière et la vue. Ces emplois sont développés dans la fiche sur les façades et faux plafonds en métal ajouré.
Questions sur le métal déployé et ses variantes
- Le métal déployé est-il un caillebotis ?
- Au sens strict, non : un caillebotis est un assemblage de barres porteuses sur chant et de barres de répartition. Le déployé est une tôle transformée, d'un seul tenant. Les deux se rangent pourtant dans la même famille des planchers et grilles métalliques ajourés, et les catalogues les présentent souvent ensemble.
- Pourquoi le déployé pèse-t-il moins que la tôle d'origine au mètre carré ?
- L'étirage augmente la surface sans enlever de matière. La même masse de métal couvre donc une plus grande surface, et la masse surfacique baisse d'autant. L'ampleur de cette baisse dépend du rapport entre la maille et la largeur de brin.
- Faut-il galvaniser avant ou après le déployage ?
- Une galvanisation à chaud après déployage couvre tous les brins et leurs tranches. Un déployé obtenu à partir d'une tôle pré-galvanisée garde des tranches d'incision nues, protégées seulement par l'effet sacrificiel du zinc voisin, ce qui convient aux ambiances peu agressives.
Sources : description du procédé de déployage dans les documentations techniques des fabricants de métal déployé.