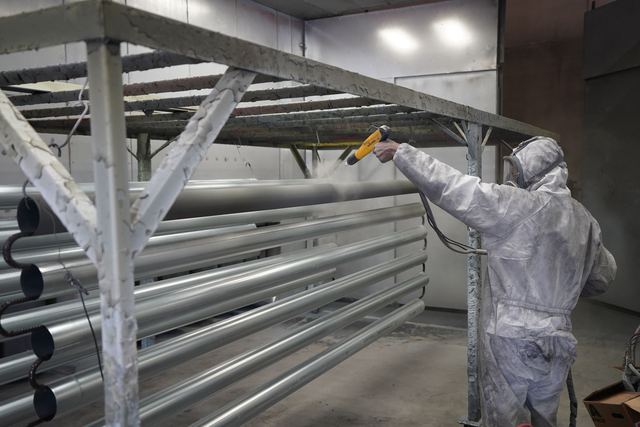
Un caillebotis thermolaqué reçoit une peinture en poudre cuite au four, le plus souvent par-dessus une galvanisation à chaud : c'est le système duplex. Le zinc protège l'acier, la poudre protège le zinc et donne la teinte ; la tenue de l'ensemble se joue sur la préparation de la surface galvanisée.
Quatre états de surface pour un panneau en acier carbone
Un caillebotis en acier non allié peut quitter l'atelier dans quatre états. Le brut conserve la calamine de laminage et parfois un léger huilage ; il ne convient qu'en intérieur sec ou pour un panneau qui sera peint sur place. Le peint reçoit un primaire et une finition liquides ; sa durée dépend entièrement de la préparation, qui suppose un grenaillage jusqu'au degré de soin Sa 2½ défini par l'ISO 8501-1, difficile à obtenir de façon homogène au fond des mailles. Le galvanisé à chaud est trempé dans un bain de zinc fondu selon l'EN ISO 1461 ; c'est l'état standard de l'industrie, détaillé dans la fiche caillebotis en acier galvanisé. Le duplex, enfin, ajoute une peinture, liquide ou en poudre, sur la galvanisation.
Un thermolaquage appliqué directement sur acier nu existe aussi, mais il ne forme qu'une barrière : au premier éclat, la rouille progresse sous le film. Il reste cantonné aux intérieurs.
Effet de synergie entre le zinc et la poudre
Les deux protections se renforcent. La peinture isole le zinc de l'atmosphère et ralentit fortement sa consommation. Le zinc, de son côté, empêche la rouille de cheminer sous le film à partir d'une rayure, car il protège l'acier mis à nu par effet cathodique. La durée d'un système duplex est ainsi couramment décrite comme supérieure à la somme des durées des deux protections prises isolément. Les systèmes de peinture applicables sur acier galvanisé figurent dans l'EN ISO 12944-5, et le choix dépend de la catégorie de corrosivité du site, expliquée dans la fiche corrosion des caillebotis.
Préparation du zinc avant poudrage
La poudre adhère mal sur un zinc brut de galvanisation. Les défauts typiques d'un duplex raté, cloquage, écaillage en plaques ou piqûres dans le film, viennent presque tous d'une préparation insuffisante. La norme EN 15773 encadre l'application de peintures en poudre sur l'acier galvanisé à chaud, et la séquence habituelle est la suivante :
- annoncer la destination duplex au galvaniseur, afin d'éviter les post-traitements passivants et les refroidissements en bain additivé qui gênent l'adhérence ;
- ébavurer les coulures, pointes et surépaisseurs de zinc, sans mettre l'acier à nu ;
- nettoyer et dégraisser, et éliminer la rouille blanche, ce dépôt d'hydroxyde et de carbonate de zinc qui se forme lors d'un stockage humide ;
- créer l'accroche par un balayage abrasif léger, à pression réduite et avec un abrasif non métallique, ou par une conversion chimique adaptée au zinc ;
- dégazer par un préchauffage au-dessus de la température de cuisson, pour chasser les gaz piégés dans le revêtement qui produiraient sinon des piqûres dans la poudre ;
- poudrer et cuire dans un délai court après la préparation, avant que le zinc ne se recouvre à nouveau d'oxydes.
Mailles serrées et effet de cage de Faraday
Le poudrage électrostatique pose une difficulté propre au caillebotis. Les particules chargées se déposent préférentiellement sur les arêtes et les zones saillantes, et pénètrent mal au fond des alvéoles étroites : c'est l'effet de cage de Faraday. Sur une maille de 30 x 10 mm ou plus fine, les faces internes des barres porteuses reçoivent souvent une épaisseur inférieure à celle des faces supérieures. Les applicateurs compensent par le réglage de la tension, l'orientation des panneaux et des passes complémentaires, mais la régularité reste moindre que sur une tôle. Une maille plus ouverte facilite donc le thermolaquage. Le contrôle d'épaisseur doit porter aussi sur les faces internes, pas seulement sur le dessus.
Teintes RAL et emplois en architecture
Le thermolaquage ouvre le nuancier RAL, en finitions mate, satinée, brillante ou texturée. Les poudres polyester de qualité extérieure, et leurs variantes à durabilité renforcée, conviennent aux ouvrages exposés au soleil. Le duplex se rencontre surtout sur les bardages et brise-soleil, les résilles de parking, les sous-faces, les escaliers extérieurs de logements et le mobilier urbain ; ces emplois sont développés dans la fiche caillebotis en façades et faux plafonds.
Sur un sol de circulation, deux limites apparaissent. Une poudre lisse réduit l'adhérence du dessus des barres, ce qui oriente vers des finitions texturées ou des barres crantées ; les méthodes de classement sont présentées dans la fiche antidérapant et classes R. La poudre s'use aussi sur les arêtes piétinées, où le zinc réapparaît : la protection demeure, mais l'aspect se marque. En industrie, la galvanisation seule est pour cette raison souvent préférée sur les planchers.
Retouches après découpe ou modification
Une coupe réalisée après traitement met l'acier à nu. L'EN ISO 1461 admet la réparation des zones non revêtues de la galvanisation par peinture riche en zinc ou par projection thermique de zinc, dans des limites de surface fixées par la norme. Sur un duplex, la retouche du zinc précède une peinture de finition compatible avec la poudre d'origine ; la teinte exacte se reprend difficilement, d'où l'intérêt de figer découpes et encoches avant traitement.
Synthèse des finitions
| Finition | Mode de protection | Aspect | Retouche après découpe | Emplois typiques |
|---|---|---|---|---|
| Brut | aucune | gris sombre, calamine | sans objet | intérieur sec, pièce à peindre sur site |
| Peint liquide | barrière seule | teinte libre | reprise de peinture | intérieur, ambiance peu agressive |
| Thermolaqué sur acier nu | barrière seule | teinte RAL | peinture de retouche, rouille possible sous le film | intérieur, mobilier, cloisonnement |
| Galvanisé à chaud | zinc sacrificiel | gris métallique, ternit avec le temps | peinture riche en zinc ou zinc projeté | industrie, extérieur, passerelles |
| Duplex galvanisé thermolaqué | zinc et barrière | teinte RAL | zinc puis finition compatible | architecture, extérieur exposé, ambiance marine |
Ce qui fait varier le coût d'une finition tient au nombre d'opérations, à la surface développée du panneau, plus forte en maille serrée, et à la teinte. Les autres revêtements sont réunis dans la rubrique matériaux et finitions.
Sources : EN ISO 1461 (revêtements de galvanisation à chaud sur produits finis) ; EN 15773 (poudrage de l'acier galvanisé à chaud, systèmes duplex) ; EN ISO 12944-5 (systèmes de peinture) ; ISO 8501-1 (degrés de soin de préparation des surfaces).