Entre caillebotis pressé et électroforgé, le choix se joue sur la charge et sur la maille : le pressé autorise des mailles fines et une surface parfaitement plane, tandis que l'électroforgé, soudé à chaque nœud, encaisse mieux les charges roulantes, les chocs et les vibrations.
| Critère | Caillebotis pressé | Caillebotis électroforgé |
|---|---|---|
| Liaison aux croisements | Entretoises plates serties à froid dans des encoches | Tiges rondes ou torsadées soudées par résistance |
| Finesse de maille | Très fine possible dans le sens des entretoises | Pas transversal plus large en règle générale |
| Planéité de la face supérieure | Barres affleurantes, surface plane | Tige en léger relief au-dessus des porteuses |
| Charges ponctuelles et roulantes | Adapté aux charges modérées, à vérifier pour le roulage | Bonne répartition grâce aux nœuds soudés |
| Chocs et vibrations | Croisements plus sollicités | Bonne tenue, liaison monolithique |
| Adhérence de base | Chants lisses, denture en option | Aspérités de la tige torsadée, denture en option |
| Aspect | Régulier, soigné, prisé en architecture | Plus brut, nœuds visibles |
| Découpe et adaptation | Renfort indispensable sur les grandes découpes | Renfort également requis, panneau plus tolérant |
Ce tableau reste qualitatif. Les deux procédés partagent les mêmes barres porteuses, et à section, entraxe et portée identiques, leur capacité sous charge uniformément répartie est voisine ; ce sont surtout la reprise des efforts concentrés et la durabilité des liaisons qui les séparent. Les deux fiches de fond de la rubrique procédés de fabrication, le caillebotis pressé et le caillebotis électroforgé, détaillent chaque procédé.
Deux façons de relier les barres
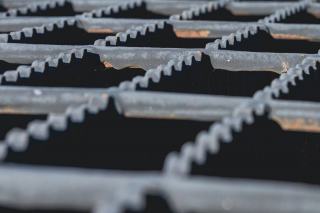
Dans le pressé, l'entretoise est un plat mince logé dans une encoche découpée sur le chant de la porteuse ; une presse l'y enfonce à froid, et la tenue repose sur la déformation locale du métal. Dans l'électroforgé, la transversale est une tige ronde ou torsadée posée sur le chant, puis soudée sans métal d'apport par un courant intense sous pression. La première liaison est un assemblage mécanique, la seconde une continuité métallurgique.
Cette différence de nature commande tout le reste. Un sertissage garde une très légère capacité de jeu sous des sollicitations alternées ; une soudure ne glisse pas, mais elle peut se fissurer si elle est mal exécutée ou soumise à une fatigue intense. Dans les deux cas, la galvanisation à chaud après fabrication protège l'ensemble des croisements.
Charges concentrées, roulage et sollicitations répétées
Une charge répartie sur toute la surface sollicite surtout les porteuses ; les deux procédés s'y comportent de façon proche. Une charge concentrée, roue de transpalette, pied de levage, pièce qui tombe, s'applique au contraire sur une ou deux barres et doit être partagée avec les voisines. C'est le rôle des barres de répartition. Soudées, elles transmettent l'effort sans perte ; serties, elles le transmettent tant que la liaison reste serrée.
D'où la pratique courante des prescripteurs : électroforgé pour les sols de production lourde, les zones de manutention et les plateformes d'équipements vibrants, pressé pour les circulations piétonnes et les ouvrages visibles. La frontière n'est pas absolue, certains panneaux pressés à entretoises rapprochées et épaisses étant prévus pour des charges sérieuses. La vérification passe toujours par le tableau de charges du fabricant, dont la lecture est expliquée dans la rubrique mailles, charges et portées.
Mailles fines, chute d'objets et accessibilité
Lorsque le plancher surplombe une zone occupée, la maille doit retenir les petites pièces, les outils et la visserie. Lorsque le cheminement est ouvert au public, elle doit respecter la largeur de fente admise pour les cannes et les roues de fauteuil, soit 2 cm au plus sur les cheminements accessibles des établissements recevant du public selon l'arrêté du 20 avril 2017. Le pressé atteint facilement ces mailles serrées ; l'électroforgé y parvient plus difficilement dans le sens des transversales.
Aspect, adhérence et découpe sur chantier
En façade, en hall ou en coursive de logements, la régularité du pressé l'emporte presque toujours. En milieu industriel, l'aspect brut de l'électroforgé ne gêne pas, et la tige torsadée apporte un léger relief favorable sous la semelle. Pour les ambiances grasses ou givrantes, les deux procédés acceptent une denture sur le chant des porteuses.
Sur le chantier, toute découpe ouvre des barres et entame la protection. Le pressé souffre davantage d'une coupe non renforcée, car les entretoises en bord de coupe perdent une partie de leur maintien. L'électroforgé tolère mieux une coupe, sans dispenser pour autant de souder un plat de rive et de retoucher le zinc.
Grille de choix par type d'ouvrage
- Façade, brise-soleil, faux plafond, coursive visible : pressé.
- Cheminement accessible au public, maille de 2 cm au plus : pressé à maille fine.
- Passerelle piétonne d'entretien sans charge roulante : pressé ou électroforgé, selon l'aspect voulu et la disponibilité.
- Plateforme de machine vibrante, sol de production, zone de chariots : électroforgé, vérifié au tableau de charges.
- Couverture de caniveau circulée par des véhicules : panneau dimensionné pour la classe EN 124 visée, le plus souvent électroforgé à porteuses hautes.
À retenir
- À sections égales, les deux procédés portent de façon voisine en charge répartie.
- Le pressé gagne sur la maille fine et l'aspect, l'électroforgé sur les charges concentrées, les chocs et les vibrations.
Points souvent soulevés au moment du choix
- Un électroforgé est-il toujours plus résistant qu'un pressé ?
- Non. À section de porteuse, entraxe et portée identiques, la résistance en charge répartie est proche, car ce sont les porteuses qui travaillent. L'avantage de l'électroforgé porte sur la répartition des charges concentrées et sur la tenue des liaisons aux chocs et aux vibrations.
- Peut-on mélanger les deux procédés sur un même ouvrage ?
- Oui, à condition que les hauteurs de porteuses coïncident pour éviter les ressauts entre panneaux. Une plateforme peut recevoir de l'électroforgé dans la zone de manutention et du pressé à maille fine au-dessus d'un poste de travail.
- Lequel se galvanise le mieux ?
- Les deux se galvanisent à chaud après fabrication sans difficulté particulière. Le zinc pénètre dans les encoches du pressé comme aux nœuds de l'électroforgé ; les panneaux minces peuvent se voiler légèrement au bain, quel que soit le procédé.
Sources : arrêté du 20 avril 2017 relatif à l'accessibilité des établissements recevant du public ; norme EN 124 pour les dispositifs de couronnement ; documentations techniques des fabricants.